

|
Teema |
Fakt |
|
Põhiprintsiip |
Pinna näit kirjeldab nahka. Raske duplekssektsioon aktsepteerib või lükkab tagasi selle aeglaseima jahutusega piirkond. |
|
Standardtoega reegel |
ASTM A923 juhendab kasutajat testima piirkonda, mis kõige tõenäolisemalt moodustab intermetallilise faasi, ja nimetab selle piirkonnaks aeglaseima jahtumiskoha. |
|
Selgesõnaline hoiatus standardis |
ASTM A923 väidab, et toote spetsifikatsiooni keemiliste ja mehaaniliste nõuete täitmine ei tähenda tingimata kahjulike intermetalliliste faaside puudumist. |
|
Tootja tõendid |
Outokumpu teatab, et valtsitud toodete ferriidi ulatuse pinnanäidud võivad olla kuni 20 protsenti tegelikust ferriidisisaldusest madalamad ja reaktsioon varieerub sõltuvalt mõõdetud ristlõikest. |
|
PMI pimeala |
Käeshoitav XRF ei suuda määrata süsinikku ega lämmastikku ning loeb terasest vaid mõne mikromeetri kuni mõnekümne mikromeetri ulatuses. |
|
Miks lämmastik on oluline |
Lämmastik on tahtlikult austeniiti moodustav lisand dupleksklassides ja aitab seada ferriidi-austeniidi tasakaalu ja austeniidi moodustumise kiirust jahutamisel. |
|
Temperatuuri aken |
ASTM A923 järgi moodustuvad kahjulikud metallidevahelised faasid ligikaudu 320 kuni 955 kraadi Celsiuse järgi, kusjuures sigma ja chi sademete kontsentratsioon on tavaliselt 600 kuni 1000 kraadi Celsiuse järgi. |
|
Hinnete võrdlus |
2507 pakub suuremat tugevust ja PREN-i, kuid sadestub kiiremini kui 2205, seega on see rasketel lõikudel vähem andestav. |
|
Proovi asukoht |
Mehaanilised proovid võetakse tavaliselt veerandi paksuselt või pinna ja keskpunkti vaheliselt keskelt; metallograafia tehakse poleeritud ristlõikel. |
|
NDT piir |
Ultraheli testimine ja radiograafia leiavad katkestusi, mitte intermetallilisi faase. |
|
Kommertsloogika |
Läbiva paksuse kontrollimine on väike planeeritud kulu; tagasilükatud masinaga töödeldud raske sepis on suur planeerimata. |

See lühikirjeldus võrdleb seda, mida kiire pinnamõõtmine võib teile öelda kahepoolse roostevabast terasest raske sektsiooni kohta sellega, mida ülejäänud sektsioon tegelikult teeb. See on kirjutatud ostjatele, inspektoritele ja inseneridele, kes peavad otsustama, kas sertifikaat on piisav tõend paksu plaadi, suure sepise, raskeseinalise liitmiku või kloriidi- või haputöö jaoks mõeldud valandi vabastamiseks.
Raske duplekslõike puhul on mööduva pinna näit tõendite sõelumiseks, mitte tõendite avaldamiseks. Osa on täpselt nii hea, kui hea on selle kõige aeglasemalt jahtuva, aeglaseima kuumenemisega ja kõige vähem ligipääsetavas piirkonnas ning iga vastuvõtukatse tuleb sinna meelega paigutada.
Duplex roostevaba teraskasutatakse, kuna umbkaudselt tasakaalustatud ferriit-austeniidi mikrostruktuur tagab suure tugevuse, tugeva vastupidavuse kloriidi pingekorrosioonipragunemisele ja kasuliku vastupidavuse täppide tekkele madalama sulami maksumusega kui niklipõhised alternatiivid. See tasakaal luuakse keemia abil ja seejärel külmutatakse lahuse lõõmutamise teel, millele järgneb kiire jahutus. Seetõttu on tegemist termilise ajaloo tootega, mitte ainult tunnistusel oleva klassi nimetusega.
Paksus muudab termilist ajalugu. Pind karastab esimesena; keskus kustub viimasena. Käsispektromeeter, ferriitmõõtur, kõvaduse tester või pinnatermopaar saab kõik olla täiuslikult kalibreeritud ja kirjeldavad siiski ainult seda piirkonda, mida nad puudutasid. Selle lühikokkuvõtte argument ei ole see, et need tööriistad on valed. See on see, et nad vastavad erinevale küsimusele kui ostja küsib.
Praktiline märkus:Kuidas seda lühidalt lugeda: iga jaotis algab ühelauselise järeldusega, millele järgneb põhjendus ja vajaduse korral võrdlustabel. Iga tabel on pealkirjastatud ja eraldiseisev, nii et ühe vastuse saab eraldada ja tsiteerida ilma ümbritseva tekstita.
Mida pinnalugemine tegelikult mõõdab kahepoolsel raskel lõigul?
Pinnalugemine mõõdab komponendi nahka, mitte komponenti. Dupleksroostevabast terasest raskete sektsioonide puhul on see eristamine oluline, kuna omadused, mis õigustavad dupleksi ostmist, elavad mikrostruktuuris ja mikrostruktuur ei ole tagatud, et see oleks keskel sama, mis pinnal.
Dupleksklass teenib oma maine ferriidi ja austeniidi ligikaudu tasakaalustatud segu ning kontrollitud lämmastikusisalduse tõttu. Ükski neist kolmest asjast pole vaikimisi ühtlaselt jaotunud. Nahk on esimene osa, mis soojendab, esimene osa, mis jahutab, ja ainus osa, milleni enamik käsiinstrumente ulatub. Keskus soojeneb viimasena, jahtub kõige aeglasemalt ja sinna kogunevad keskjoone eraldamine ja aeglaselt jahtuvad sademed.
Mõelge ahjust välja võetud paksule leivale. Koor on kuiv ja kindel mõne minutiga; keskpaik on tund hiljem veel soe ja niiske. Maakoore sisse surutud sond annab teada, et koorik on valmis. Keskmise kohta ei ütle see midagi usaldusväärset. 100 mm dupleksplaat või 200 mm duplekssepistus käitub samamoodi, välja arvatud see, et kaalul on pigem sitkus ja täppide vastupidavus, mitte niiskus.
See ei ole argument pinnakatsete vastu. Pinna näidud on kiired, mittepurustavad, odavad ja suurepärased segatud või halvasti levialast väljapoole jääva pinna tabamiseks. Vaidlus on selle üle, mida on lubatud pinnalugemisel järeldada. Sellest võib järeldada, et pind möödus. Ta ei saa üksi järeldada, et lõik läbis.
Tabel 1. Milliseid tavalisi pinnanäidud tegelikult uurivad ja mida nad ei näe
|
Lugemine |
Mida instrument uurib |
Ligikaudne teabe sügavus |
Mida see teile öelda ei saa |
|
Pihuarvuti XRF / PMI |
Õhukese pinnakihi elementaarkeemia |
Terases mõni mikromeeter kuni mõnikümmend mikromeetrit |
Süsinik, lämmastik, tsentri keemia, faaside tasakaal, kuumtöötlemise seisukord |
|
Magnetferriidist skoop |
Pinnalähedase kihi magnetiline läbilaskvus |
Pind ja pinnalähedane; sõltuvad tugevalt tootest ja paksusest |
Tuuma faasi tasakaal, sigma või chi faas, läbiva paksuse gradient |
|
Brinelli või Rockwelli kõvadus |
Vastupidavus pinnas olevatele süvenditele |
Ligikaudu kümnendik millimeetrist kuni umbes millimeetrini, olenevalt mastaabist ja koormusest |
Väikesed intermetallilised fraktsioonid, südamiku löögikindlus, vastupidavus täppide tekkele |
|
Pinnapealne termopaar või püromeeter |
Avatud näo temperatuur |
Ainult nägu |
Kas keskus saavutas lahuse lõõmutamise temperatuuri või kui kaua see seal püsis |
|
Visuaalne ja vedelikku läbitungiv uurimine |
Pinda lõhkuvad katkestused |
Avatud pind |
Aluspinna defektid ja kõik mikrostruktuurilised seisukorrad |
|
Ultraheli paksuse või vea tuvastamine |
Akustilised peegeldused kogu paksuse ulatuses |
Täielik jaotis |
Faasi tasakaal ja intermetallilised sademed; ultraheli tuvastab katkestusi, mitte faase |
Töömääratlus: raske osa on piisavalt paks toode, mille keskosa ja pind kogevad oluliselt erinevat kuumenemis- ja jahutuskiirust. Duplekspraktikas hakkab see tavaliselt muutuma ostuprobleemiks üle 25–50 mm ja muutub valitsevaks probleemiks suurte sepistete, paksude torulehtede, raskeseinaliste liitmike ja valandite puhul.
Miks paksus muutub, kui pinnanäit on tüüpiline?
Paksus muudab jahutuskiirust keskel ja jahutuskiirus kontrollib dupleksi mikrostruktuuri. Alla umbes 12 mm reageerib kogu sektsioon peaaegu koos; Umbes 50 mm kõrgusel võivad pind ja keskosa jälgida kahte erinevat soojuslikku ajalugu samas kuumtöötlustsüklis.
Kuumus jätab selle pinna läbi terasest osa. Mida kaugemal on punkt sellest pinnast, seda kauem kulub soojuse kaotamiseks, sest selle punkti ja jahutusvee vaheline teras toimib isolatsioonina. Õhukese lehe kustutav vesi tõmbab kogu paksuse kiiresti läbi ohtliku 600–1000 kraadise sademeakna. 100 mm plaati kustutav vesi ei suuda keskmist paksust sama kiiresti läbi tõmmata, ükskõik kui tugevalt paaki loksutatakse.
ASTM A923 väidab, et dupleksroostevabad terased võivad moodustada intermetallilisi ühendeid, kui need puutuvad kokku umbes 320–955 kraadi Celsiuse järgi, ja et nende sadestamisreaktsioonide kiirus sõltub iga üksiku detaili koostisest ja termilisest või termomehaanilisest ajaloost. Standardi enda sõnastus on võimalikult selge väide selle kohta, miks paksus loeb: naha ajalugu ja keskuse ajalugu ei ole sama ajalugu.
Teine efekt on aeg temperatuuril tõusul. Ahju termopaar või koormuspinna püromeeter registreerib näo. Paksu sepise keskpunkt jääb sellest maha. Kui leotuskell hakkab tööle siis, kui pind saavutab sättepunkti, võib keskosa olla liiga immutatud, jättes sepistamise või eelneva termilise toimingu lahustunud intermetallilise faasi täpselt sinna, kuhu keegi ei vaata.
Tabel 2. Kuidas muutub mõõtmise representatiivsus sektsiooni paksusega
|
jaotis |
Pinnast tuumani soojuse erinevus |
Kas pinnanäidud on tavaliselt representatiivsed? |
Tüüpiline ostuvastus |
|
Leht ja valgusplaat, kuni umbes 12 mm |
Väike; sektsioon jahtub peaaegu ühe kehana |
Üldiselt jah, tavalise kalibreerimise ja pinna ettevalmistamisega |
Standardsertifikaat pluss rutiinne PMI ja ferriidi kontroll |
|
Keskmine plaat, umbes 12–50 mm |
Mõõdetav; keskmise paksusega jääb nägu maha |
Tavaliselt, kuid gradient on usutav |
Lisage määratletud proovi asukoht ja ferriidi ristkontroll |
|
Raske plaat ja suur latt, umbes 50–100 mm |
Märkimisväärne; keskus võib sademeteakna ületada palju aeglasemalt |
Mitte omaette |
Nõuab veerand- või keskmise paksusega proovide võtmist ja A923 testimist |
|
Suured sepised, paksud torulehed, valandid, üle 100 mm |
Domineeriv; jahutuse raskusaste keskel on piirav disainimuutuja |
Ei; käsitleda pinnaandmeid ainult sõelumisena |
Täielik paksuse kontrollimise pakett ja tunnistajatestid |
|
Mis tahes paksusega, keevitatud või termiliselt ümbertöödeldud pärast lõplikku lõõmutamist |
Kohalikud kuumusest mõjutatud tsoonid võivad olla hullemad kui algne sektsioon |
Ei |
Lahustage uuesti, lõõmutage ja kustutage uuesti, seejärel testige uuesti kahjustatud piirkonnas |
Pange tähele viimast rida. Õhuke komponent võib lokaalselt tekitada raske lõike. Paranduskeevitus, leegiga lõigatud serv, kuum sirgendamine või läbimõtlematu pingevabastustsükkel loob piirkonna, millel on oma termiline ajalugu. Kõrvaloleva puutumata metalli pinnanäidud on täiesti normaalsed.
Mida ASTM A923 tegelikult proovi võtmise kohta ütleb?
ASTM A923 ütleb selgesõnaliselt, et tuleb testida piirkonda, mis kõige tõenäolisemalt moodustab intermetallilise faasi, ja identifitseerib selle piirkonna kui aeglaseima jahutuskoha. Samuti märgitakse, et toote spetsifikatsiooni keemiliste ja mehaaniliste nõuete täitmine ei tähenda tingimata kahjulike faaside puudumist. Need kaks lauset on kogu selle artikli tehniline alus.

ASTM A923, standardsed katsemeetodid kahjuliku intermetallilise faasi tuvastamiseksDupleksausteniit/ferriit-roostevaba teras, on olemas, kuna tavapärasel vastuvõtutestil on pimeala. Selle kohaldamisala märgib, et vastavus kohaldatava tootespetsifikaadi keemilistele ja mehaanilistele nõuetele ei näita iseenesest kahjulike metallidevaheliste faaside puudumist. Teisisõnu võib plaat läbida tõmbekatse, keemiakontrolli ja kõvaduse kontrolli ning siiski kanda kahjustava koguse sigmafaasi.
Seejärel sulgeb standard lünga valimi võtmise nõudega. Selles öeldakse, et katseid tuleb rakendada materjali piirkonnas, kus esinesid kõige tõenäolisemalt intermetallilist moodustumist soodustavad tingimused, et tavalise kuumtöötluse korral on see kõige aeglasemalt jahtuv piirkond ja et tüki iseloomustamiseks võib osutuda vajalikuks proovide võtmine tuvastatud aeglaseima jahutusega kohast, välja arvatud kiiresti jahutatud materjali puhul. See on otsene juhis vaadata pinnalt eemale, kui sektsioon on raske.
Tabel 3. Kolm ASTM A923 katsemeetodit ja nende panus
|
meetod |
Menetlus |
Mida see paljastab |
Raske lõigu proovivõtu mõju |
|
Meetod A |
Naatriumhüdroksiidi elektrolüütiline söövitus ja söövitatud struktuuri metallograafiline klassifikatsioon |
Kas mikrostruktuur näitab mõjutatud või mõjutamata struktuuri |
Valmistage poleeritud ristlõige kõige aeglasemalt jahtuvas kohas, mitte ainult nahal |
|
Meetod B |
Charpy löögikatsetus koos aktsepteeritud struktuuriklassifikatsiooniga |
Intermetallilise faasi põhjustatud sitkuse kadu |
Masinanäidised määratud sügavusest; pinnariba võib läbida, kui südamik ebaõnnestub |
|
Meetod C |
Raudkloriidi korrosioonikatse koos struktuuri klassifikatsiooniga |
Punktkorrosioonikindluse kaotus |
Kupong peab esindama piirkonda, mis jahtus kõige aeglasemalt, vastasel juhul annab test valesöödu |
ASTM A923 ei otsi nimega faasi. Standard ütleb, et testid määravad kindlaks intermetallilise faasi olemasolu või puudumise koguses, mis kahjustab tugevust ja korrosioonikindlust, mitte ei tuvasta faasi täpset olemust. See disain on tahtlik: vastuvõtmiseks peab ostja teadma, kas tükk sobib, mitte seda, kas sade on sigma või chi.
Praktiline märkus:Seotud standard: ASTM A1084 hõlmab sarnaseid meetodeid lahja dupleksklassi jaoks. Kontrollige, millist standardit projekti spetsifikatsiooni valitsev väljaanne nõuab; A923 ja A1084 katsemeetodeid kirjeldatakse oluliselt erinevatena, seega ei ole need omavahel asendatavad.
Kas ferriidi ulatuse näit võib tegelikku ferriidisisaldust alahinnata?
Jah, ja materiaalses koguses. Outokumpu enda juhistes ferriidi skoobi kasutamise kohta teatatakse, et lõppseisundis valtsitud toote pinnanäit võib olla kuni 20 protsenti madalam tegelikust ferriidisisaldusest ja et seadme reaktsioon võib olenevalt mõõdetavast ristlõikest oluliselt erineda.
Ferriidist sihik töötab, kuna ferriit on magnetiline ja austeniit mitte. See mõõdab magnetilist läbilaskvust induktsiooni abil ja teisendab selle vastuse ferriidiarvuks või ferriidi protsendiks kalibreerimiskõvera kaudu. See on kiire, mittepurustav ja tootmissõbralik meetod, mistõttu seda nii laialdaselt kasutatakse. See on ka kaudne meetod, nii et kõik, mis muudab magnetreaktsiooni ilma faasitasakaalu muutmata, muudab arvu.
Tootja avaldatud mõjutegurite loend sisaldab kumerust, paksust, pinna seisundit, ristlõiget, keemilist koostist, deformatsiooni ja pinget, faasimuutust ja struktuuri, sealhulgas tekstuur ja lamelli paksus. Deformatsioon ja indutseeritud stress annavad madalama vastuse. Erinevad tooted annavad erineva väärtuse, seega erineb rullmaterjal valu- või keevitatud materjalist. Rullmaterjali puhul annavad erinevad mõõdetud lõigud ja asukohad sektsioonis erineva vastuse.
Praktiline tagajärg on see, et ühel ferriidi ulatuse väärtusel ei ole kindlat universaalset seost ferriidi tegeliku mahuosaga selles konkreetses plaadis. Tootja soovitus on koostada tootespetsiifiline kalibreerimisnihe ja paksustegur, kui see on asjakohane, hoida mõõtmisprotseduur ja mõõdetud lõik järjepidevad ning võimaluse korral kasutada võrdlusmeetodit.
Tabel 4. Outokumpu loetletud tegurid, mis nihutavad ferriitskoobi näitu, ja vastav juhtelement
|
tegur |
Mõju lugemisele |
Praktiline kontroll |
|
Sektsiooni paksus ja geomeetria |
Õhukesed lõigud ja servad näitavad suuremat dispersiooni |
Määrake paksustegur; hoidke ühtlast sondi ja mõõtmiskohta |
|
Millist ristlõiget mõõdetakse |
Väljund võib sektsioonide vahel oluliselt erineda |
Mõõtke alati sama ristlõiget ja registreerige see |
|
Pinna seisukord |
Katlakivi, oksiid, pritsmed ja tugevad lihvimisjäljed segavad |
Jahvatage kindlaksmääratud peeneks, puhastage, mõõtke ümbritseva õhu temperatuuril |
|
Keemiline koostis |
Erinevad sulamid annavad erineva magnetreaktsiooni |
Kasutage klassispetsiifilist kalibreerimist ja sertifitseeritud võrdlusplokke |
|
Deformatsioon ja jääkpinge |
Indutseeritud deformatsioon annab madalama vastuse |
Vältige näitude võtmist tugevalt külmtöödeldud või maapinnaga pingestatud aladel |
|
Kumerus |
Kumerad pinnad muudavad sondi ühendust |
Kasutage geomeetria jaoks õiget sondi ja tehnikat |
|
Faasi transformatsioon |
Ebastabiilne austeniit võib muutuda martensiidiks ja tõsta magnetreaktsiooni |
Iga ootamatut kõrget väärtust tõlgendage metallurgilise küsimusena, mitte lihtsalt halva lugemisena |
|
Struktuur, tekstuur ja lamelli paksus |
Valtsitud, valatud ja keevitatud konstruktsioonid reageerivad erinevalt |
Toote marsruudi punktide loenduse või EBSD ristviide |
Võrdlusmeetodid on metallograafilised. ASTM E562 süstemaatiline käsitsi punktide loendamine ja ASTM E1245 kujutise analüüs viiakse läbi poleeritud ja söövitatud ristlõikega, kusjuures väljad on jaotatud üle lõigu, mitte naha. Võrdlusmeetoditena kasutatakse skaneeriva elektronmikroskoobi röntgendifraktsiooni ja elektronide tagasihajumise difraktsiooni. Magnetilised instrumendid on kalibreeritud ja esitatud AWS A4.2, ISO 8249 ja EN 17099 raamistike alusel, kusjuures teatatud ühikuks on ferriidinumber.
Praktiline märkus:Ostja sõnastus, mis väldib lõksu: täpsustage aktsepteerimisvahemik, võrdlusmeetod, mõõtmiskoht, näitude arv, kalibreerimisstandard ning magnetinstrumendi ja võrdlusmeetodi vaheline korrelatsiooninihe. Ostutellimus, mis ütleb ainult ferriiti 35–55 protsenti, jätab kõik need muutujad avatuks.
Miks saab PMI hinnet kinnitada ja ikkagi probleemist mööda vaadata?
Sest PMI kontrollib keemiat, mitte mikrostruktuuri, kuumtöötlemise seisukorda ega mehaanilisi omadusi. Mis veelgi hullem, standardne käeshoitav XRF-seade ei saa üldse süsinikku ega lämmastikku mõõta ning lämmastik on üks kahest elemendist, mis määravad dupleksterase ferriidi ja austeniidi tasakaalu.
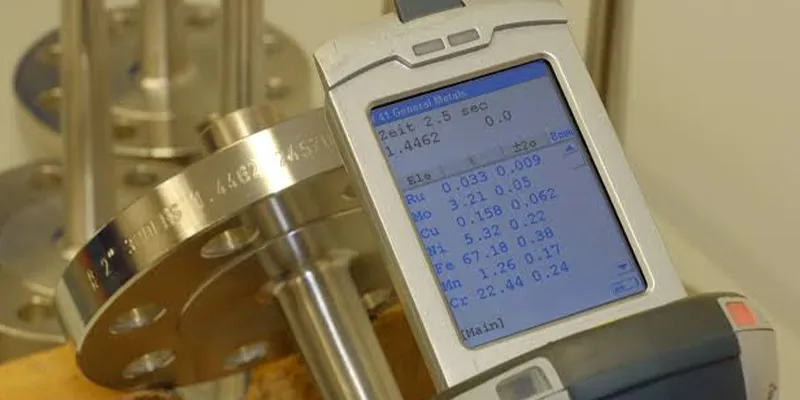
Käeshoitav röntgenikiirguse fluorestsents sobib suurepäraselt. See loeb kroomi, niklit, molübdeeni, mangaani, vaske, volframi ja muid sarnaseid legeerivaid elemente sekunditega mittepurustavalt ning püüab kindlalt kinni segatüüpi. Kuid füüsika piirab seda: süsinikku, boori, lämmastikku ja hapnikku ei saa energiat hajutava XRF-iga määrata ning terases tuleb signaal peamiselt paarist ülemisest kuni mõnekümne mikromeetrini. Õhuke värv, oksiid, katlakivi või lõhkamisjäägid moonutavad tulemust.
See pimeala on dupleksklasside jaoks ebatavaliselt valus. Lämmastik on tahtlik, täpselt määratletud legeeriv lisand, tavaliselt umbes 0,14–0,20 protsenti UNS S32205-s ja umbes 0,24–0,32 protsenti UNS S32750-s, ning see on tugev austeniidi moodustaja, mis kiirendab ka ferriidi muutumist austeniidiks jahutamise ajal. PMI-püstol võib kinnitada, et kroom, nikkel ja molübdeen näevad välja nagu 2205, kuid ei suuda ikkagi öelda, kas lämmastikku on olemas. Samuti ei suuda see eristada kuumtöötlemise olekut.
On ka teine, vähem arutatud piirang. XRF mõõdab pinnakihti. Paks plaat, suured sepised ja valandid võivad kanda kroomi, molübdeeni ja nikli keskjoone eraldamist tahkestumisest. Täiuslik pinnanäit võib eksisteerida koos keskusega, mille lokaalne keemia ja seega ka kohalik PREN ja lokaalne faasitasakaal on mõõdetavalt erinevad.
Tabel 5. Millisele kontrolliküsimusele iga meetod tegelikult vastata suudab
|
küsimus |
Pihuarvuti XRF / PMI |
Laboratoorsed OES või põlemisanalüüs |
Metallograafia ristlõikel |
|
Kas see on õige klassi perekond? |
Jah, usaldusväärselt |
Jah |
Mitte selle eesmärk |
|
Kas süsinik jääb madala süsinikusisaldusega piiridesse? |
Ei |
Jah |
Ei |
|
Kas lämmastik on määratud dupleksivahemikus? |
Ei; mõned instrumendid hindavad seda keemia mustri järgi |
Jah, sobiva meetodiga |
Ei, kuid see näitab saadud faaside tasakaalu |
|
Kas keemia keskmes on sama, mis pinnal? |
Ei |
Jah, kui võetakse tsentraalne proov |
Näitab saadud struktuuri, mitte kompositsiooni |
|
Kas faaside tasakaal on vahemikus? |
Ei |
Ei |
Jah, ASTM E562 või ASTM E1245 järgi |
|
Kas tükk ei sisalda kahjulikku intermetallilist faasi? |
Ei |
Ei |
Jah, ASTM A923 meetodi A klassifikatsiooni järgi |
|
Kas kuumtöötlus oli õige? |
Ei |
Ei |
Järeldus struktuurist; kinnitatud löögi- ja korrosioonikatsetega |
Mõistlik programm on kihiline, mitte kas-või. Kasutage käeshoitavat PMI-d kiireks ja mahukaks identiteedi kontrollimiseks igas tükis. Suunake küsimused, millele ta vastata ei saa, laborikeemiale kindlaksmääratud proovivõtusagedusel. Oma olemuselt mikrostruktuuriliste küsimuste puhul kasutage metallograafiat, löökkatseid ja korrosioonikatseid.
Kas kõvaduse näit tuvastab südamikus sigma faasi?
Ei, mitte usaldusväärselt. Väike osa sigmafaasist võib löögikindluse ja löögikindluse kokkuvarisemist, samal ajal kui Brinelli või Rockwelli arv vaevu liigub ja pinna kõvaduse süvend ei jõua kunagi südamikuni.
Sigma faas on kõva ja rabe, seega põhimõtteliselt tõstab kõvadust. Praktikas on mõju ebaproportsionaalne ja halvasti paigutatud. Kahjulikud kogused on väikesed, sade koondub ferriit-austeniidi piiridele kõige aeglasemas jahutuspiirkonnas ja kõvadus integreerib suhteliselt suure hulga materjali reaktsiooni sisendi ümber. Mõni protsent teisest faasist, mis on jaotatud tera piiridel, on sitkuse probleem ammu enne seda, kui see on kõvaduse probleem.
Seetõttu käsitlevad kogenud dupleksi spetsifikatsioonid kõvadust lae vastavuse kontrollina, mitte mikrostruktuuri testina. Kõvadus on kasulik kontrollimaks, et komponenti ei töödeldud külmtöödeldud haputeenuse kõvaduse piirini, ja jämedalt vale kuumtöötluse tuvastamiseks. See ei asenda Charpy löögitesti ega ASTM A923 struktuuri klassifikatsiooni.
Kasulik viis selle selgitamiseks mittespetsialistile: kõvadus on nagu pöidla vajutamine käsnasse, et hinnata, kas see on niiske. Keskele peidetud paar teravat liivatera ei muuda käsna tunnet pöidla all, küll aga seda, mis juhtub selle rebimisel. Sitkus on rebimiskatse; kõvadus on pöial.
Tabel 6. Tundlikkuse võrdlus: mis muutub intermetallilise faasi ilmnemisel (soovitav, mitte aktsepteerimispiirid)
|
Seisund |
Pinna kõvaduse reaktsioon |
Vastus löögitugevusele |
Punktide vastupanu reaktsioon |
Kas pinna kõvaduse kontroll püüab selle kinni? |
|
Lahus on korralikult lõõmutatud ja kiiresti karastatud |
Määratud lae piires |
Kõrge |
Kõrge |
Ei kohaldata |
|
Südamik jahutati aeglaselt temperatuurini 700 kuni 900 kraadi Celsiuse järgi |
Pinnal on sageli vähe muutusi või üldse mitte |
Suur vähendamine kõige aeglasema jahutusega kohas |
Vähendatakse lokaalse kroomi ja molübdeeni ammendumise tõttu |
Ei |
|
Mõõdukas külm töö pinnal |
Märkimisväärne tõus |
Mõningane vähendamine |
Väike otsene mõju |
Jah, aga see on hoopis teine probleem |
|
475 kraadi Celsiuse järgi rabestumine pärast pikka kokkupuudet |
Mõõdukas tõus |
Suur vähendamine |
Mõõdukas mõju |
Osaliselt ja ainult teadaoleva lähtetasemega |
|
Vale klass madalama sulamisisaldusega |
Võib olla muutumatu |
Võib olla muutumatu |
Vähendatud |
Ei; see on PMI küsimus |
Praktiline märkus:NACE MR0175 / ISO 15156-3 kõvaduse ülemmäärad hapu teenuse jaoks on tõelised aktsepteerimisnõuded, kuid avaldatud väärtused erinevad allikate ja väljaannete lõikes üksikute duplekssete UNS-i numbrite puhul. Märkige ostutellimusel valitsev väljaanne ja täpne UNS-i number, mitte ei kasuta teisest klassist pärit numbrit.
Kas pinnakeemia võib varjata paksude plaatide ja suurte sepistete tsentrite segregatsiooni?
Saab küll. Tahkestamise segregatsioon koondab legeerelemendid valuploki või paksu plaadi keskjoone suunas ning valtsimine või sepistamine vähendab seda, kuid ei kustuta seda alati. Kuna kroom ja molübdeen on elemendid, mis juhivad nii PREN-i kui ka intermetallilist sadet, on keemiliselt erinev keskus ka metallurgiliselt erinev.

Suured sektsioonid algavad suurte valuplokkide või pidevalt valatud plaatidena. Metalli tahkumisel rikastub viimati külmuv vedelik teatud lahustunud ainetega ja jõuab keskme lähedale. Järgnev kuumtöötlemine lõhub ja lahjendab mustrit, kuid raske plaadi või suure sepise keskosa võib säilitada ribadega või rikastatud piirkonna. Sellel piirkonnal on korraga kolm tagajärge: erinev kohalik PREN, erinev lokaalne tasakaalufaasi tasakaal ja suurem kohalik liikumapanev jõud sigma ja chi moodustumisel.
Nüüd ühendage see varasemate osade soojusefektiga. Keskus on nii aeglasemalt jahtuv piirkond kui ka potentsiaalselt kõige enam segregatsioonist mõjutatud piirkond. See on täpselt koht, kus ASTM A923 käsib teil proovi võtta, ja see on täpselt koht, kuhu pihuinstrument ei pääse. Pinnapealne PMI näit ei ole seega mittetäielik; see on süstemaatiliselt kaldu selle piirkonna poole, mis probleemi paljastab kõige vähem.
Tabel 7. Kui heterogeensus koondub, toote vormide järgi
|
Toote vorm |
Kus tavaliselt on suurim kõrvalekalle nominaalist |
Miks pinnalugemine võib sellest puududa |
Eelistatud kinnitus |
|
Kuumvaltsitud raske plaat |
Keskmise paksusega keskjoone riba |
PMI ja ferriitskoop loevad ainult valtsitud nahka |
Ristlõike metallograafia keskmise paksusega; keemia keskproovist |
|
Suure läbimõõduga varras ja varras |
Ristlõike keskpunkt |
Mõõtmised tehakse silindrilisel välispinnal |
ristlõige keskraadiuses ja keskel; löögikehad kindlaksmääratud sügavusel |
|
Avatud või rõngasvaltsitud sepistamine |
Raskeima lõigu keskmine paksus ja viimane jahtumispiirkond |
Testi kupongid võivad pärineda väiksemast pikendusest kui sepiskeha |
Veerandpaksus või kesktee kupong kõige paksemast osast, koormaga kuumtöödeldud |
|
Valamine |
Kuumad kohad, paksud ristmikud ja viimati külmuvad piirkonnad |
Keeruline geomeetria ja valatud pinnakiht moonutavad käeshoitavat näitu |
Sektsioonispetsiifiline A923 testimine ja radiograafia pluss metallograafia |
|
Raske seinaga õmblusteta torud ja liitmikud |
Vahesein ja sisepind peale karastamist |
Välispinna PMI on mugav, kuid ei esinda keskseina |
Keskseina näidis ja sisepinna korrosioonikontroll |
Ükski neist ei tähenda, et rasked duplekstooted oleksid ebausaldusväärsed. See tähendab, et nende kvalifikatsioon tuleb kujundada pigem halvima kui kõige lihtsama asukoha järgi. Tarnija, kes suudab kirjeldada oma kupongi asukohta, reguleeriva sektsiooni suuruse jahutuspraktikat ning pinna ja ristlõike mõõtmiste vahelist seost, kirjeldab kontrollitud protsessi. Tarnija, kes suudab toota ainult pinnapealseid PMI väljatrükke, kirjeldab sõeluuringut.
Miks on aeglasema jahtumisega piirkond see, mida tuleb testida?
Kuna metallidevahelise faasi moodustumine on temperatuuri ja aja funktsioon ning kõige aeglasemalt jahtuv piirkond veedab kõige rohkem aega temperatuuriaknas, kus sigma ja chi tuumastuvad. Kusagil mujal testimisel mõõdetakse komponendi parimat osa ja teatatakse sellest nii, nagu oleks see kogu komponent.
Transformatsioonil on klassikaline aja-temperatuuri käitumine: kõrgel temperatuuril on liikumapanev jõud nõrk, madalal temperatuuril difusioon aeglane ja vahepealsel temperatuuril on reaktsioon kiireim. Dupleksklasside puhul on kahjustuste vahemik tavaliselt 600–1000 kraadi Celsiuse järgi, kõige kiirem sademete hulk on 700–900 kraadi Celsiuse järgi. Punkt, mis selles bändis püsib, on punkt, mille pärast muretseda.
Vesijahutuse ajal ületab pind selle riba sekunditega, samas kui keskmine paksus võib võtta oluliselt kauem aega, kuna soojus peab läbi terase enda väljapoole juhtima. Keskosa pole pinna veidi halvem versioon; see võib olla erinev mikrostruktuur. Just seetõttu juhendab ASTM A923 kasutajat võtma proovi kõige aeglasemalt jahtuvast kohast, välja arvatud juhul, kui materjal on kiiresti jahutatud.
Valmistamisel ilmub teine aeglaselt jahtuv piirkond: madala soojussisendiga keevisõmblus raskel liigendil. Paksule lõigule ladestunud õhuke keevistera kustutab väga kiiresti ümbritsev külm mass, mis võib keevisõmblusesse ja kuumusest mõjutatud tsooni jätta liigset ferriiti, kuna austeniidi tekkeks ei jätkunud aega. Sama füüsika, mis tekitab sepise keskel sigmariski, võib keevisõmbluses luua ferriidirikka juurekäigu. Mõlemad on proovivõtukoha probleemid.
Tabel 8. Suhteline käitumine raskel lõigul lahuse lõõmutamise ja karastamise ajal
|
Asukoht sektsioonis |
Kütte käitumine |
Jahutuskäitumine |
Domineeriv risk |
Mida seal testida |
|
Välispind |
Saavutab seadepunkti esimesena; pika leotamise ajal ülekuumenemise või terade kasvu oht |
Kustutatakse kõige kiiremini; ületab kiiresti sademeteakna |
Pinna oksüdatsioon, dekarburisatsioon, lihvimiskahjustused, külmtöö |
PMI, kõvaduse, visuaalse ja mõõtmete kontroll |
|
veerandpaksus, T/4 |
Lähemal tegelikule hulgiseisundile |
Vahepealne jahutuskiirus |
Tüüpiline mehaanilise vara asukoht, mida kasutatakse paljudes toote- ja projektispetsifikatsioonides |
Tõmbe- ja Charpy isendid; ferriit punktide loendamise teel |
|
Keskmine paksus / keskosa, T/2 |
Viimane seadeväärtuseni jõudja; võib olla liiga immutatud, kui kell algab pinnalt |
Aeglasem jahutus; sigma aknas kõige kauem viibida |
Metallidevaheline sade, keskjoone eraldamine, madal sitkus |
ASTM A923 meetodid A, B ja C; ristlõike metallograafia |
|
Keevisjuur ja kuumusest mõjutatud tsoon |
Lühike, intensiivne kohalik termiline tsükkel |
Võib liiga kiiresti kustutada paksu kõrvaloleva massiga |
Liigne ferriit või intermetalliline faas liigsest soojussisendist |
Ferriit üle helme ja HAZ; keevisõmbluse protseduuride kvalifikatsiooni testimine |
|
Piirkond töödeldi ümber pärast lõplikku lõõmutamist |
Lokaalselt sademeaknasse uuesti soojendatud |
Tavaliselt jahutatakse õhku, mis on liiga aeglane |
Kohalik sigma või chi muidu normaalse ümbritseva metalliga |
Testige kahjustatud piirkonda konkreetselt või lõõmutage kogu tükk uuesti lahusega |
Praktiline märkus:Praktiline reegel, mis tuleneb otseselt standardist: enne kuumtöötlustsüklit tuvastada kõige aeglasema jahtumisega koht, märkida see joonisele ja kirjutada katseplaani. Pärast sertifikaadi väljastamist kupongi lõikamise koha otsustamine on liiga hilja.
Kuidas jahutusviivitus muudab pinna ja tuuma erinevust?
Kustutamise viivitus kitsendab protsessi akent pinnal ja suurendab omaduste vahet sektsioonis. Mida kauem raske tükk ahju ja vee vahel viibib, seda suurema osa sademeaknast see vaikses õhus läbib ja seda vähem on tõenäoline, et keskpunkt pääseb muidu jõulise jahutuse tõttu.
Tootja juhised dupleksklasside kohta on selles punktis järjekindlad: lahuse lõõmutamine kindlaksmääratud temperatuuril, hoidke, kuni sektsioon on ühtlustunud, seejärel viige nii kiiresti kui võimalik jahutusseadmesse ja katkestusteta veega karastamine. Metallurgiaalases kirjanduses märgitakse selgesõnaliselt, et aeg ahjust väljumise ja vette sisenemise vahel peaks olema võimalikult lühike, sest soojuskadu enne jahtumist võib iseenesest lubada kahjuliku faasi sadenemist.
Leotusaeg sõltub paksusest. Poepraktika töötab tavaliselt alates fikseeritud miinimumist pluss ühe millimeetri reservi reguleeriva sektsiooni paksuse jaoks, näiteks umbes üks kuni kaks minutit millimeetri kohta minimaalse hoidmisega, nii et keskosa saavutab tegelikult temperatuuri ja mis tahes olemasolev faas lahustub. Täpne reegel kuulub tootja andmelehele ja kvalifitseeritud protseduurile, mitte üldisele blogifiguurile, kuid põhimõte on universaalne: pinnatermopaarist ajastatud leotus ei ole keskuse leotus.
Sama loogika selgitab, miks pingevabastus- või karastamistsükkel vahemikus 550–900 kraadi Celsiuse järgi ei ole nende sulamite jaoks valik. See ei ole healoomuline stressileevendus; see on tahtlik viibimine sademeteaknas. Iga termiline operatsioon pärast lõplikku lõõmutamist nõuab tavaliselt värsket täislahuse lõõmutamist ja uuesti kustutamist, mis suure viimistletud sepise puhul toob kaasa tõelise moonutuste ja mõõtmete riski.
Tabel 9. Kuumtöötlemise muutujad ja tõrkerežiim, mida igaüks juhib
|
Muutuv |
Mida hea tava saavutab |
Mis läheb valesti, kui see vahele jääb |
Miks võib ainult pinnakontroll sellest mööda minna |
|
Lahuse lõõmutamise temperatuur |
Lahustab juba olemasoleva intermetallilise faasi ja seab tasakaalufaasi tasakaalu |
Lahustumata sigma või liigne ferriit ja terakasv, kui see on liiga kõrge |
Pinna kõvadus ja PMI jäävad normaalseks |
|
Leotamisaeg reguleeritava osa suuruse järgi |
Keskus saavutab temperatuuri ja homogeniseerub |
Alaleotatud südamik koos jääksademetega |
Ahju ja pinna termopaarid juba lugesid seadeväärtust |
|
Viige aeg kustutamisele |
Piirab kontrollimatut õhujahutust enne sukeldamist |
Pind hakkab õhus ületama sademeakna |
Kirjet ei genereerita, kui edastusaega pole logitud |
|
Kustutage raskusaste ja ärrituvus |
Tõmbab kogu sektsiooni kiiresti läbi 600 kuni 1000 kraadi Celsiuse järgi |
Aurukate, aeglane keskjahutus, intermetallide moodustumine temperatuuril T/2 |
Pind on külm ja läbib; keskust ei uurita |
|
Lõplik jahutustemperatuur |
Komponent jahutatakse tunduvalt allapoole sademete vahemikku |
Jääksoojus võimaldab jätkuvat sademete tekkimist pärast paaki |
Lõplikku temperatuuri registreeritakse harva tüki kohta |
|
Igasugune lõõmutamisjärgne termiline töö |
Välditakse või sellele järgneb täielik uuesti lõõmutamine |
Kohalik sigma või chi keevitamisel, leeklõikamisel või sirgendamisel |
Kõrval asuv mõjutamata pind mõõdab endiselt õigesti |
Küsige konkreetse koormuse jaoks kuumtöötlustabeli salvestust, ülekandeaega ning jahutuskeskkonda ja segamist, mitte ainult sertifikaadirida, mis ütleb, et lahus on lõõmutatud ja veega karastatud. Rasketel lõikudel on protsessi kirje informatiivsem kui valmisosa pinna näit.
Kuidas võrrelda 2205 ja 2507, kui sektsioon on raske?
2507 on tugevam ja korrosioonikindlam sulam, kuid vähem andestav raske osa. Selle kõrgem kroomi-, molübdeeni- ja lämmastikusisaldus nihutab sademete kõverat lühema aja suunas, nii et sama sektsiooni suurus, mis on 2205 puhul tavaline, võib olla 2507 puhul marginaalne.

UNS S32205, mida tavaliselt nimetatakse 2205-ks, on ligikaudu 22 protsenti kroomi, 5 protsenti niklit, 3 protsenti molübdeeni, lämmastikku sisaldav dupleksklass. UNS S32750, mida tavaliselt nimetatakse 2507, sisaldab umbes 25 protsenti kroomi, 7 protsenti niklit, 4 protsenti molübdeeni ja umbes 0,3 protsenti lämmastikku, kusjuures PREN on tavaliselt üle 40. Täiendav legeerimine tagab suurema tugevuse ja täpitaluvuse.
Sama legeerimine suurendab metallidevahelise moodustumise liikumapanevat jõudu. Tootjametallurgia märgib, et kõige enam mõjutatud on tugevamalt legeeritud klassid ja et 2507 sademete kõver on lühem kui 2205 kõver. Praktikas on lubatud aeg vahemikus 700 kuni 900 kraadi Celsiuse järgi väiksem, jahutus peab olema tugevam ja maksimaalne lõik on kindlasti tihedam.
See annab vastupidise intuitiivse ostutulemuse. Raske sepistamise versiooni 2205-lt 2507-le täiendamine võib vähendada üldist töökindlust, kui sektsiooni suurust ja tarnija jahutusvõimet ei uuendata samal ajal. Parem sulam paberil võib olla paagi halvem komponent. Kui disain ei vaja PREN-i väärtust üle 40, on 2205 hästi juhitava summutusega sageli tugevam valik paksude detailide jaoks.
Tabel 10. 2205 versus 2507 raske jaotise otsuses (soovitavad tüüpilised vahemikud; kinnitage kehtiva spetsifikatsiooni ja tootja andmelehe alusel)
|
Kriteerium |
2205 / UNS S32205 / F60 (F51 S31803 jaoks) |
2507 / UNS S32750 / F53 |
|
Nominaalne Cr-Ni-Mo-N |
Umbes 22-5-3-0,17 |
Umbes 25-7-4-0,28 |
|
Tüüpiline PREN |
Umbes 35 |
Umbes 41 või rohkem |
|
Toatemperatuuril minimaalne voolavuspiir, plaat |
Umbes 450 MPa / 65 ksi |
Umbes 550 MPa / 80 ksi |
|
Tavaliselt tsiteeritud lahuse lõõmutamisriba |
Ligikaudu 1020 kuni 1100 kraadi Celsiuse järgi |
Ligikaudu 1025 kuni 1120 kraadi Celsiuse järgi |
|
Intermetallide sademete kineetika |
Aeglasem; laiem tootmisaken |
Kiirem; kõver nihkus lühematele aegadele |
|
Tundlikkus aeglase tuuma jaheda suhtes |
Märkimisväärne |
Kõrgem |
|
Praktiline asend üle 50 mm |
Võimalik kontrollitud summutamise ja T/4 kinnitusega |
Nõuab segavat kustutamist, määratletud aeglaseima jahutusega proovivõttu ja A923 või G48 tõendeid |
|
Parim põhjus valida see raske osa jaoks |
Tugevus ja kloriid SCC vastupidavus laiema töötlemisaknaga |
Maksimaalne punktide tekkekindlus, kui kloriidi kasutamine nõuab PREN-i väärtust üle 40 |
Praktiline märkus:Ärge käsitlege ülaltoodud numbreid vastuvõtupiirangutena. Keemiavahemikud, minimaalsed mehaanilised omadused, kõvaduse ülemmäärad ja katsetemperatuurid on määratletud ASTM-i või ASME-i kehtivate tootespetsifikatsioonidega, NORSOK M-630 materjali andmelehega, kui seda on kasutatud, ja projekti spetsifikatsiooniga. Enne ostutellimuse kirjutamist kinnitage see kehtiva väljaande vastu.
Kuidas peaks vastuvõtustrateegia tootevormide vahel erinema?
Katseplaan peaks järgima detaili geomeetriat, sest igal tootevormil on erinev halvim asukoht. Üks üldine kontrolliklausel, mida rakendatakse plaadile, vardale, sepistamisele, valutorule ja raskeseinalisele torule, testib lihtsaid vorme üle ja testib kõvasid vorme vähem.
Plaadil on täpselt määratletud keskmine paksus. Baaril on radiaalne keskus. Sepisel on kõige paksem osa, mis ei pruugi olla see osa, kus pikenduskupong asub. Valandil on kuumad kohad, mis tuleb valandi kavandi järgi ära tunda. Torul on keskmine sein ja sisepind, mille jahutusreaktsioon erineb väljast. Kõigile ühe klausli kirjutamine tagab, et kupong tuleb sealt, kus lõikamine on kõige mugavam.
Katlakiviprobleem on ka sepistega. Tööstusharu juhised ja klassifitseerimisreeglid nõuavad, et mehaaniline katsematerjal jagaks sepise kuumtöötlemise ajalugu, kusjuures proovid asuvad tahke sepistamise keskpunkti ja pinna vahel või reguleerivas dokumendis määratletud veerandpaksusega ümbrises. Ohverduskupongi kasutamisel peab see olema tüüpiline suuruse, keemilise koostise, sepistamissuhte ja termilise tsükli poolest. Suure sepise külge kinnitatud väike kupong jahtub palju kiiremini kui sepiskeha ja võib seetõttu läbida, kui keha mitte.
Tabel 11. Minimaalne läbiva paksuse kontrolli rõhuasetus tootevormide kaupa
|
Toote vorm |
Määrake reguleeriv osa |
Määrake halvim asukoht |
Lisage need standardsele sertifikaadile |
|
Raske plaat |
Plaadi nimipaksus |
Keskmise paksusega keskjoone riba |
Keskmise paksusega ristlõikega metallograafia, ASTM A923 kõige aeglasemal jahutuspiirkonnal, põiki Charpy |
|
Suur latt ja varras |
Läbimõõt |
Kesk- ja keskraadius |
Ristsuunaline makrosöövitus, tsentraalne keemia, ferriit punktide kaupa ristlõike arvestamisel |
|
Sepistamine ja äärik |
Valmis sepise paksem osa |
Selle lõigu paksus veerandi paksusega keskpaigani |
QTC asukoht ja suurus, kuumtöödeldud koormusega tõendid, A923, mõju projekti temperatuurile |
|
Valamine |
Raskeim ristmik või kuum koht |
Viimati külmutatud piirkond |
Sektsioonispetsiifiline metallograafia, kuuma koha radiograafia, A923 või G48 tõendid |
|
Raske seinaga torud ja liitmikud |
Maksimaalne seina paksus |
Kesksein ja sisepind |
Keskseina proovid, sisepinna korrosioonikontroll, kogu seina UT katkestuste jaoks |
|
Keevitatud valmistamine |
Vuugi ja mitteväärismetalli kombineeritud paksus |
Root pass, HAZ ja kõige aeglasemalt jahtuv mitteväärismetall |
Ferriidi kaart läbi randi ja HAZ, keevitusprotseduuri kvalifikatsioon koos löögi- ja korrosioonikatsetega |
Tarnija enda seadmete nimekiri on siin kasulik signaal. Ettevõttesisene spektromeetria, metallograafiline analüüs, tõmbe- ja löökkatsed, radiograafia ning hüdrostaatilised või mittepurustavad elektrilised testid võimaldavad läbiva paksuse küsimustele vastuse leida samas tootmisvoos, mitte järelmõtlemise korras väljast tellida. Võimalus on vähem oluline kui see, kas testiplaan seda konkreetses kohas tegelikult kasutab.
Kust tuleks tegelikult võtta tõmbe-, löök- ja metallograafilised näidised?
Kindlaksmääratud sügavusest pinna all, tavaliselt veerandpaksusest või pinna ja keskpunkti vahelisest keskpaigast ning kõige aeglasemalt jahtuvast piirkonnast, kus on tegemist metallidevahelise faasiga. Isend räägib asukohast, kust ta tuli, ja mitte kusagil mujal.
ASTM A370 pakub standardseid katseprotseduure ja proovide konfiguratsioone. Toote spetsifikatsioon või projektidokument määrab sageduse, suuna ja asukoha. Paljud spetsifikatsioonid nõuavad katsetamist veerandi pinna all olevast paksusest, kuna paks osa ei ole nahast südamikuni ühtlane. Sepistuste klassifitseerimisjuhised asetavad proovid mis tahes punkti tahke sepistamise keskpunkti ja pinna vahele ning õõnessepiste sise- ja välispinna vahele.
Eristamine on oluline mõlemas suunas. Pinnaproov võib olla massist tugevam ja sitkem, kuna see jahtus kõige kiiremini ja sellel ei esine keskjoone segregatsiooni, mis põhjustab vale läbipääsu. Ebaesinduslik väike kupong suurest sepisest võib sama teha. Vastupidi, termilise protsessiga lõigatud proov, mis jätab kuumusest mõjutatud tsooni või on võetud tugevalt töödeldud pinnalt, võib põhjustada valetõrke. Külmlõikamismeetodid ja määratletud ettevalmistus on osa spetsifikatsioonist, mitte töökoja üksikasjad.
Metallograafial on eraldi diskreetimisloogika. Punktide loendamine standardile ASTM E562 ja kujutise analüüs ASTM E1245 järgi tehakse poleeritud ja söövitatud ristlõikega, kusjuures väljad on jaotatud üle lõigu, mitte koondunud nahale. Kui kehtivad NORSOK M-630 stiilinõuded, esitatakse nii keskmine ferriidi murd kui ka üksikute väljade piirväärtused, nii et üksainus soodne väli ei saa varjata ribalist struktuuri mujal jaotises.
Tabel 12. Katse, proovi asukoht ja viga, mis tekkis ainult naha proovide võtmisel
|
Test |
Tavaliselt määratud asukoht |
Miks see asukoht |
Viga, kui proovi võetakse ainult pinnast |
|
Tõmbekatse |
veerandpaksus või määratletud T/4 ümbrik; pikendus sepistamiseks |
Ligikaudne hulgiomadused kõige kiiremini jahtuva naha asemel |
Ülehinnab sektsiooni tugevust ja elastsust |
|
Charpy mõju |
Määratud sügavus, vajaduse korral risti, projekti katsetemperatuuril |
Sitkus on intermetallilise faasi suhtes kõige tundlikum omadus |
Puudub täielikult kõige aeglasemalt jahtuv rabe piirkond |
|
Ferriit punktiloenduse järgi |
Poleeritud ja söövitatud ristlõige, mille väljad on jaotatud üle paksuse |
Annab keskmise ja hinnavahe, mitte ühe hetkeväärtuse |
Tagastab naha väärtuse; magnetpinna meetodite puhul on teatatud kuni 20-protsendilisest nihkest |
|
ASTM A923 struktuuri klassifikatsioon |
Kõige aeglasemalt jahtuv piirkond, vastavalt standardi proovivõtujuhisele |
See on koht, kus intermetalliline faas on kõige tõenäolisem |
Süstemaatiline valesööt |
|
ASTM G48 augukatse |
Kõige aeglasemalt jahtuva piirkonna kupong |
Korrosioonikindlus kukub ammendunud piiridel lokaalselt kokku |
Süstemaatiline valesööt |
|
Keemia OES või põletamise järgi |
Kulbi analüüs pluss määratletud toode või keskproov, kui see on ette nähtud |
Kinnitab süsiniku, lämmastiku ja tsentri homogeensust |
Kinnitab hinnet, mitte lõiku |
Praktiline märkus:Kõige kasulikum üksikjoon kahepoolses raskete sektsioonide kontrolliplaanis on joonis. Märgistage reguleeriv osa, rida T/4, T/2 kõige aeglasemalt jahtuv piirkond ja iga kupongi asukoht, seejärel viidake sellele joonisele ostutellimuses. Sellised sõnad nagu esinduslik valim on kohad, kus mitmetähenduslikkus peidab end.
Millised testimismeetodid näevad pinda ja millised tuumad?
Südamikku näevad ainult ristlõike metallograafia, õigesti paigutatud mehaanilised proovid ja õigesti paigutatud korrosioonikupongid. Iga kiire käeshoitav meetod ja iga tavaline pinna NDT meetod näeb pinda. Seetõttu ühendab terviklik pakett sõelumismeetodid vähemalt ühe hävitava läbi paksuse meetodiga.

Erinevus ei seisne meetodi kvaliteedis. Käeshoitav ferriitmõõdik ja laboripunktide arv võivad mõlemad olla õiged ja siiski mitte nõustuda, kuna need mõõdavad erinevat materjali mahtu erinevatel füüsikalistel põhimõtetel. Tootja juhised on selgesõnalised, et magnetnäidud vajavad tootespetsiifilist nihet ja järjepidevat mõõdetud lõiku ning et võimaluse korral tuleks teostada ristvõrdlusmõõtmisi võrdlusmeetodiga.
Allolev maatriks on tarnija kontrolli- ja katseplaani ülevaatamisel kõige kasulikum tööriist. Küsige iga rea puhul, kas plaan asetab testi sinna, kus risk tegelikult asub. Täielikult pinnaridadest koostatud plaani saab suurepäraselt teostada ja siiski ei suuda see rasket lõiku iseloomustada.
Tabel 13. Katsemeetod versus proovivõtusügavus: raske sektsiooni otsustusmaatriks
|
meetod |
Pind |
T/4 |
Tuum / T/2 |
Tuvastab intermetallilise faasi? |
Hävitav? |
|
Visuaalne ja mõõtmeline |
Jah |
Ei |
Ei |
Ei |
Ei |
|
Pihuarvuti XRF / PMI |
Jah |
Ei |
Ei |
Ei |
Ei |
|
Magnetferriidist skoop |
Jah |
Ainult töödeldud sammul |
Ainult lõigatud lõigul |
Ei; see mõõdab faaside tasakaalu, mitte ei sade |
Ei |
|
Kaasaskantav kõvadus |
Jah |
Ainult töödeldud sammul |
Ainult lõigatud lõigul |
Mitte usaldusväärselt |
Sisuliselt ei |
|
Vedel penetrant |
Jah |
Ei |
Ei |
Ei |
Ei |
|
Ultraheli defektide tuvastamine |
Jah |
Jah |
Jah |
Ei |
Ei |
|
Radiograafia |
Jah |
Jah |
Jah |
Ei |
Ei |
|
Tõmbe proov |
Ainult siis, kui see on valesti võetud |
Jah |
Võimalik sügava proovivõtmisega |
Kaudselt, plastilisuse kaudu |
Jah |
|
Charpy lööknäidis |
Ainult siis, kui see on valesti võetud |
Jah |
Võimalik sügava proovivõtmisega |
Jah, A923 meetodi B klassifikatsioonina |
Jah |
|
Metallograafia, ASTM E562 / E1245 |
Ainult siis, kui osa on lõigatud |
Jah |
Jah |
Jah, sobiva söövitusega |
Jah |
|
ASTM A923 meetodid A/B/C |
Ei ole esinduslik |
Jah |
Jah, kõige aeglasemalt jahtuvas piirkonnas |
Jah, disaini järgi |
Jah |
|
ASTM G48 meetod A |
Ainult siis, kui see on valesti võetud |
Jah |
Jah, kõige aeglasemalt jahtuvas piirkonnas |
Jah, tänu korrosioonile |
Jah |
|
EBSD ehk röntgendifraktsioon |
Ei ole esinduslik |
Jah |
Jah |
Jah, võrdlustehnikana |
Jah |
Pange tähele, et kaks kõige levinumat mittepurustavat mahumõõtmismeetodit, ultraheli testimine ja radiograafia, ilmuvad tabeli keskele, intermetallises veerus on selge ei. See ei ole meetodite kriitika. See tuletab meelde, et prao leidmine ja faasi leidmine on erinevad probleemid.
Kas ultraheli testimine või radiograafia võib leida intermetallilisi faase?
Ei. Ultraheli testimine ja radiograafia tuvastavad katkestusi, nagu praod, tühimikud, kandmised ja sulandumise puudumine. Sigma ja chi faas on peeneks hajutatud sademed terade piiridel, mitte tühimikud, nii et raske osa võib olla ultraheliga puhas ja metallurgiliselt kahjustatud samal ajal.
Ultraheliuuring toimib nii, et osasse saadetakse helilaine ja kuulatakse peegeldusi erineva akustilise impedantsiga liidestelt. Radiograafia töötab, mõõtes neeldumise erinevusi paksuse kaudu. Mõni mahuprotsent peenest metallidevahelisest sadest, mis on jaotatud piki faasipiire, ei tekita normaalse tööstusliku tundlikkuse korral tugevat diskreetset reflektorit ega mõõdetavat tiheduse kontrasti.
See on eriti kallis arusaamatus, sest see tundub täielik. Ostja, kes tellib täismahus UT-d, iga tüki PMI-d, kõvaduse kontrollid ja 3.1 sertifikaadi, on tellinud tõsise välimusega paketi ning kõik need testid võivad läbida lõigu, mille põhiline löögikindlus on kokku kukkunud. Puuduvad testid on mikrostruktuurilised ja mehaanilised.
Ultraheli testimisel on raskete duplekssektsioonide puhul endiselt tõeline roll, lihtsalt erinev: keskjoone eraldamine, mis on piisavalt tõsine, et avaneda katkestusteks, sepistamise purunemised, raske plaadi laminaarsed defektid ja seina paksuse kontrollimine. Kasutage seda A923 kõrval, mitte A923 asemel.
Tabel 14. Mida iga NDT meetod otsib ja küsimus, mille see vastuseta jätab
|
meetod |
Leiud |
Ei leia |
Küsimus jäi vastuseta |
|
Ultraheli testimine |
Sisemised tasapinnalised ja mahulised katkestused, laminaadid, seinakadu |
Faasi tasakaal, sigma, chi, 475 kraadi Celsiuse järgi rabedus |
Kas mikrostruktuur on õige? |
|
Radiograafia |
Tühjad, kandmised, kokkutõmbumine, keevisõmbluste sulandumise puudumine |
Peened intermetallilised sademed |
Kas korrosioonikindlus on terve? |
|
Pöörisvool |
Pinnalähedased ja pinnamurdvad vead, mõningane sorteerimine juhtivuse järgi |
Põhiseisukord, sademed |
Kas tuum on karm? |
|
Vedel penetrant |
Pinda lõhkuvad praod ja poorsus |
Kõik, mis jääb allapoole avatud pinda |
Kas tuum on karm? |
|
Magnetiline osake |
Magnetmaterjali pinna- ja pinnalähedased vead |
Austeniidi fraktsioon ja sademed |
Kas faaside tasakaal on vahemikus? |
Praktiline märkus:Kui raske duplekssektsiooni ülevaatus- ja katseplaan ei sisalda destruktiivset katset kindlaksmääratud sügavusel, on tegemist sõelumisplaaniga. Öelge see otse ostudokumentides, seejärel lisage läbiva paksuse tõendusmaterjal eraldi hinnalise reana.
Miks võib korrosioonikatse anda vale tulemuse?
Sest tulemus kuulub kupongile ja nahast lõigatud kupong ei ole kõige aeglasemalt jahtuva piirkonna kupong. ASTM G48 meetod A on dupleksse roostevaba terase võimas vastuvõtutest, kuid ainult siis, kui proov võetakse standardi ja projekti spetsifikatsiooniga ettenähtud kohast.

Sigma ja chi faas on rikas kroomi ja molübdeeni poolest. Kui need moodustuvad, tõmbavad nad need elemendid ümbritsevast maatriksist välja, jättes otse sademe ümber tühjenenud tsoonid. Nendes ammendunud tsoonides algab süvendite tegemine. Korrosioonikiirus või kriitiline punktide temperatuur toimib seetõttu võimendina: väike kogus sadet, mis vaevu karedust liigutab, võib raudkloriidi katses põhjustada selge tõrke.
See tundlikkus on just see, miks testi asukoht on oluline. Kiiresti karastatud väliskihist valmistatud G48 kupong võib olla puhas, samas kui sama plaadi keskmise paksusega kupong on tugevalt auke. Sama kehtib Charpy näidise, ferriidist ristlõike ja A923 söövituse kohta. Kõik need testid on täpselt nii head kui selle taga olev proovivõtuplaan.
Superdupleksi teatatud aktsepteerimistingimused varieeruvad olenevalt projekti spetsifikatsioonidest, sealhulgas katsetemperatuur, kokkupuute kestus ja maksimaalne lubatud kaalukaotus või nähtavate täppide puudumine määratud suurendusel. Ärge importige temperatuuri teisest klassist või erinevalt andmelehelt. Märkige koos hinne, toote vorm, kupongi asukoht, katsemeetod, temperatuur, kestus ja aktsepteerimise kriteerium.
Tabel 15. Kupongi päritolu ja risk, mida see tekitab pittingi või A923 testis
|
Kupongi päritolu |
Tõenäoline tulemus aeglaselt jahutatud raskel lõigul |
Risk kasutusele võetud |
Kuidas lõhe sulgeda |
|
Väliskest, lihvitud ja poleeritud |
Sageli möödub |
Valesööt; kõige kiiremini jahutav materjal sisaldab kõige väiksema tõenäosusega sadet |
Võtke vastuvõtukupong märgitud kõige aeglasemalt jahtuvast piirkonnast |
|
Suure sepise külge kinnitatud väike ohvrikupong |
Sageli möödub |
Kupong kustub kiiremini kui sepiskeha |
Kasutage QTC esindajat suuruse ja termilise tsükli poolest, mida on koormaga kuumtöödeldud |
|
veerandpaksus, T/4 |
Tavaliselt esindab hulgi |
Võib ikka puududa kitsast keskjoone ribast |
Lisage T/2 ristlõike uuring, kui spetsifikatsioon seda nõuab |
|
Keskmine paksus, T/2, aeglaseima jahutusega piirkond |
Mõttekas tulemus |
Hävitav ja nõuab planeeritud katsematerjali |
Kujundage katsematerjal algusest peale sepistamise või plaadi järjekorras |
|
Piirkond, mida on mõjutanud paranduskeevitus või kuuma sirgendamine |
Tavaliselt ebaõnnestub |
Tuvastab õigesti kohalikud kahjustused, kuid ei pruugi esindada kogu tükki |
Kaardistage kahjustatud piirkond ja seejärel otsustage uuesti lõõmutamise või tagasilükkamise vahel |
Praktiline märkus:Kasulik auditiküsimus: kas tarnija võib enne destruktiivse katse läbiviimist näidata joonisel, kus kupong lõigatakse? Kui vastuse otsustab masinatöökoda päeval, kirjeldatakse sertifikaadil kõige mugavamat metallitükki, mitte kõige olulisemat.
Mida veski testi sertifikaat tegelikult sertifitseerib?
Veski testimise sertifikaat kajastab valitud kohtades võetud proovide katsete tulemusi. See ei tõenda, et kogu ristlõige on vaba kahjulikust intermetallilisest faasist ja ASTM A923 ütleb seda selgesõnaliselt.
EN 10204 tüüp 3.1 on tootja kinnitus selle kohta, et tarnitud tooted vastavad tellimisnõuetele, kusjuures katsetulemused põhinevad mittespetsiifilisel või tootja enda volitatud esindaja poolt läbi viidud spetsiifilisel kontrollil. Tüüp 3.2 lisab sõltumatu kolmanda osapoole tunnistaja või kinnituse. Mõlemad on dokumendid, mis käsitlevad määratletud kontrolli ulatust. Kumbki ei laienda seda ulatust iseenesest.
Siit pärineb väljend paberil ühilduv. Keemia UNS-i vahemikus, tõmbetulemused üle miinimumi, kõvadus alla lae ja sertifikaat 3.1 või isegi 3.2 võivad kõik olla tõesed, samas kui väike kogus sigmafaasi asetseb paksuse keskel. ASTM A923 ulatuse keel käsitleb täpselt seda: vastavus kehtivate tootespetsifikatsioonide keemilistele ja mehaanilistele nõuetele ei tähenda tingimata kahjulike intermetalliliste faaside puudumist.
Abinõu ei ole sertifikaatide umbusaldamine. See on lisatõendite kirjutamine tellimusse nimeliste testidena nimeliste asukohtadega, et sertifikaadil oleks, millest teatada. 3.2 sertifikaat, mis näitab sama ainult pinnakatseplaani, on sama pimeala paremini allkirjastatud versioon.
Tabel 16. Mida iga sertifikaadikiht katab ja mida tuleb veel eraldi tellida
|
Kiht |
Mida see kehtestab |
Mida see ei kehtesta |
Tüüpiline lisand raske duplekssektsiooni jaoks |
|
EN 10204 Tüüp 3.1 |
Tootja enda testitulemused vastavalt tellimuse nõuetele |
Sõltumatu tunnistamine; kõik testid ei ole järjekorras |
Nimega A923, G48, ferriidipunktide loendus ja löögikatsed kindlaksmääratud sügavusel |
|
EN 10204 Tüüp 3.2 |
Kokkulepitud kontrolli ulatuse sõltumatu tunnistamine |
Midagi väljaspool kokkulepitud ulatust |
Laiendage tunnistaja ulatust kupongi asukoha ja kuumtöötlemise kirjetele |
|
NORSOK M-650 kvalifikatsioon, kus seda kutsutakse |
Tootja on kvalifitseeritud tootma erikvaliteediga materjali |
Et see üksik tükk on sademevaba |
M-630 materjali andmelehe nõuded pluss partiipõhine testimine |
|
Kuumtöötluse diagrammi rekord |
Koormuse aeg, temperatuur ja kustutamise ajalugu |
Saadud mikrostruktuur kohas T/2 |
Ristlõike metallograafia kõige aeglasema jahutusega piirkonnas |
|
PMI aruanne iga tüki kohta |
Hinne identsus mõõdetud pinnapunktis |
Süsinik, lämmastik, tsentrite keemia või faaside tasakaal |
Laborikeemia kindlaksmääratud proovivõtusagedusel |
Lühidalt, sertifikaat on leping tõendite kohta. Kui lepingus nimetatakse ainult pinnapealseid tõendeid, on ostja ostnud pinnapealsed tõendid, olenemata sellest, kui muljetavaldav on kirjaplank.
Kuidas peaks ostja määrama raske duplekssektsiooni?
Määrake halvim asukoht, mitte ainult sulam. Toimiv ostutellimus nimetab klassi ja UNS-i numbri, kehtiva toote spetsifikatsiooni, reguleeriva sektsiooni paksuse, kupongi asukohad, läbiva paksuse testid, vastuvõtukriteeriumid ja kuumtöötlemise kirjed – kõik ühes kohas.
Enamik vaidlusi raskete duplekssektsioonide üle ei ole metallurgiavaidlused. Need on spetsifikatsioonilüngad, mis avastati pärast detaili töötlemist. Tarnija tarnis seda, mida tellimuses oli öeldud; ostja eeldas, et tellimus ütleb rohkem. Lühike ja täpne kontrolliklausel sulgeb peaaegu kõik need lüngad peaaegu tasuta.
Lisas toodud kaheksaetapiline protseduur on kirjutatud tellimuses, mille ostja selle tegelikult täidab. See on tahtlikult sõltumatu ühestki konkreetsest klassist või standardväljaandest, nii et selle saab lisada päringule plaadi, varda, sepistamise, valu või raske seinaga torude kohta.
Tabel 17. Spetsifikatsiooni kontroll-loend: kümme klauslit, mis takistavad ainult pinnapealset aktsepteerimist
|
Klausel |
Mida kirjutada |
Miks see seal on |
|
1. Materiaalne identiteet |
Hinne, UNS number, toote vorm, ASME või ASTM toote spetsifikatsioon ja väljaanne |
Peatab hinnete asendamise ja mitmetähendusliku kahenimelise nimetamise |
|
2. Juhtiv osa |
Maksimaalne sektsiooni paksus, mis reguleerib kuumtöötlust |
Muudab termilise gradiendi selgesõnaliseks muutujaks |
|
3. Kuumtöötlus |
Lahuse lõõmutamislint, reguleeriva sektsiooni leotusreegel, maksimaalne ülekandeaeg, jahutuskeskkond ja segamine |
Juhib gradiendi loomise protsessi |
|
4. Kupongi asukoht |
Märgistatud joonis, mis näitab T/4 ja tuvastatud aeglaseima jahutusega piirkonda |
Eemaldab fraasi representatiivse näidise |
|
5. Keemia |
Kulbi analüüs pluss toote- või keskproov, mille eraldamine on probleem; süsiniku ja lämmastiku laborimeetod |
Sulgeb XRF-i pimeala |
|
6. Faasi tasakaal |
Aktsepteeritav vahemik, võrdlusmeetod, nt ASTM E562, väljade arv ja magnetilise instrumendi korrelatsiooninihe |
Väldib kuni 20-protsendilist pinna kallutatust |
|
7. Intermetalliline faas |
ASTM A923 meetodid A, B või C, vastavalt vajadusele, proovid võetakse kõige aeglasemas jahutuspiirkonnas |
Ainus rutiinne kontroll tegeliku rikkerežiimi jaoks |
|
8. Sitkus ja korrosioon |
Charpy temperatuur ja energia ning vajadusel ASTM G48 meetodi A tingimused |
Kinnitab omadusi, mida pinnanäidud ei näe |
|
9. Volumetriline NDT |
Tootevormile vastav TÜ või RT ulatus |
Leiab katkestusi, selgesõnaliselt mitte faase |
|
10. Tõendid |
Sertifikaadi tüüp, pealtnägitud katsed, kuumtöötlemise graafikud ja katsekoha kirjed |
Muudab kogu paketi auditeeritavaks |
Praktiline märkus:Küsige ülevaatus- ja katseplaani enne tellimuse esitamist, mitte koos lõppdokumentidega. Kui raske sepis on karastatud ja töödeldud, on keskmise paksusega kupongi kas võimatu hankida või seda on kallis põhjendada.
Millised on kõige levinumad vale läbimise ja vale ebaõnnestumise stsenaariumid?
Peaaegu kõik valed vead tulenevad proovivõtu asukoha veast ja peaaegu kõik valed vead pinna ettevalmistamise või kalibreerimise veast. Nende kahe perekonna eraldamine säästab palju välditavat uuesti testimist.
Vale pass on ohtlik, sest paberites ei paista midagi valesti. Vale ebaõnnestumine on kallis, sest see käivitab täiesti hea raske sepise kinnipidamise, uuesti testimise ja mõnikord ka vanaraua otsuse. Mõlemad on piisavalt levinud, et hea kontrollikava näeb neid ette kindlaksmääratud kinnitusteega.
Kinnitusreegel on lihtne: käsitle vahemikust välja jäävat näitu kui tulemust, mitte kui halba näitu. Mõõtke uuesti korralikult ettevalmistatud pinnal teises kohas, kontrollige kalibreerimisplokke ja jätkake määratletud protseduuriga, selle asemel et teha korduvaid võtteid, kuni kuvatakse eelistatud arv. Ja vastupidi, käsitlege vahemiku piires olevat pinnanäitu skriiningu tulemusena, mitte vabastamise kriteeriumina, kui reguleeriv osa on raske.
Tabel 18. Tüüpilised pinnalugemisvead kahepoolsetel rasketel lõikudel
|
Stsenaarium |
Mida pind näitab |
Mis sektsioon tegelikult on |
Tagajärg |
Kontrolli |
|
Aeglane südamiku kustutamine paksul plaadil |
PMI ja kõvadus normaalne; ferriidi ulatus nahal |
Intermetalliline faas ja madal sitkus T/2 juures |
Valesööt; kasutusel olev auk või rabe murd |
A923 või G48 kupong kõige aeglasemalt jahtuvast piirkonnast |
|
Väike QTC suurel sepisel |
Tõmbe ja löögi läbivad |
QTC jahtus kiiremini kui sepistatud korpus |
Vale sööt |
Suurust tüüpiline QTC, koormusega kuumtöödeldud |
|
Keskjoone eraldamine |
Hinne keemia on pinnal kinnitatud |
Kohalik keemia ja PREN erinevad olemuselt |
Korrosioonimarginaali vale läbimine |
Keskproov pluss ristlõike metallograafia |
|
Magnetnäit maapinnal või külmtöödeldud pinnal |
Ferriit loeb madalalt |
Faasi tasakaal on tegelikult vahemikus |
Vale ebaõnnestumine |
Määratletud pinna ettevalmistamine, klassipõhine kalibreerimine, E562 ristviide |
|
Katsekohale jäetud oksiid, katlakivi või kate |
Keemia triivib klassiaknast väljapoole |
Materjal õige |
Vale ebaõnnestumine |
Lihvida heledaks metalliks; rekordiline pinna ettevalmistamine |
|
Lugemine kõvera serva või õhukese lõigu lähedalt |
Ferriidi väärtus triivib |
Faasi tasakaalus tegelik muutus puudub |
Vale ebaõnnestumine |
Ühtlane geomeetria, õige sond, tootespetsiifiline nihe |
|
Lämmastik alla spetsifikatsiooni |
PMI tuvastab hinde ikka õigesti |
Faasitasakaalu ja löögitakistus on ohus |
Vale sööt |
Laboratoorsed OES või põlemisanalüüs kindlaksmääratud sagedusel |
|
Kohalik paranduskeevitus pärast lõplikku lõõmutamist |
Ümbritsev metall mõõdab normaalselt |
Mõjutatud tsoon sisaldab sadet |
Vale sööt |
Katsetage kahjustatud piirkonda või lõõmutage kogu tükk uuesti |
Kui palju maksab paksuse kontrollimine, võrreldes tagasilükatud partiiga?
Lisatud ülevaatus on väike, prognoositav reaartikkel; tagasilükatud raske osa on suur, planeerimata. Võrdlus ei seisne tegelikult testhinnas, vaid selles, millal info saabub: enne töötlemist või pärast paigaldamist.
Läbiva paksusega pakett lisab väikese arvu destruktiivseid katseid, ristlõike näidise ning mõningaid metallograafilisi ja lööketöid. Need on planeeritud kulud, mille teostusaeg on teada ja rasketel lõikudel moodustavad need väikese osa tüki materjalist ja töötlusväärtusest. Vahelejäänud intermetalliline probleem avastatakse kas lõpliku töötluse käigus, projekti tunnistajatesti käigus või töö käigus ning kõik need avastamispunktid on eelmisest kallimad.
Olge siin leiutatud täpsusega ettevaatlik. Katsete hinnad varieeruvad piirkonniti, labori akrediteering, proovide arv ja pöördumine ning ajaveebiartikkel, mis tsiteerib universaalset dollarinumbrit, oleks vähem usaldusväärne, mitte rohkem. Vastuvõetav võrdlus on struktuurne: loendage katsed, loendage ohustatud tükid ja võrrelge kontrollakent raske sepise või paksu plaadi asendamise ajaga.
Tabel 19. Kolm kontrollitaset, mida võrreldakse tõendite ja defekti avastamise aja järgi
|
Tase |
Mida see sisaldab |
Suhteline pingutus |
Kui avastatakse põhidefekt |
Sobiv |
|
1. tase: sõelumine |
PMI iga tüki kohta, pinna kõvadus, visuaalne ja mõõtmed, sertifikaadi ülevaatus |
Madal |
Tavaliselt mitte enne teenindust |
Õhukesed sektsioonid, mitteoluline töö, teadaolevalt kvalifitseeritud tarnija |
|
2. tase: esindaja |
1. tase pluss tõmbetugevus ja Charpy kindlaksmääratud sügavusel, ferriit punktide kaupa ristlõike alusel, laborikeemia, sealhulgas lämmastik |
Mõõdukas |
Enne saatmist proovipartii jaoks |
Keskmine plaat, standardsed duplekssurveosad |
|
3. tase: läbiv paksus |
Tase 2 pluss A923 kõige aeglasema jahutusega piirkonnas, G48, kui see on määratud, märgitud kupongi joonistamine, kuumtöötlemise kirjed, UT või RT katkestuste jaoks |
Kõrgem, kuid siiski murdosa ühest raskest komponendist |
Enne töötlemise lõpetamist |
Raske plaat, suured sepised, valandid, hapu- või mereveekriitiline teenus |
Otsustav number ei ole lisatestide maksumus. See on 100 mm plaadi või suure kohandatud sepise asendamise aeg, millele lisandub juba sellesse süvendatud töötlus ja projekti ajakava. Selle vastu on märgistatud kupongi joonistamine ja kolm lisatesti odav kindlustus.
Millal on raske duplekssektsioon üldse vale valik?
Kui sektsioon on paksem, kui tarnija suudab õigesti kustutada, kui töötemperatuur jääb rabedusvahemikku või kui korrosioonikohustust saab usaldusväärsemalt täita erineva konstruktsiooniga. Sellistel juhtudel pole õige vastus parem kontroll, see on erinev spetsifikatsioon.
Iga selles artiklis kirjeldatud leevendus eeldab, et tarnija suudab reguleeriva jaotise kaudu tagada kiire ja katkematu summutamise. Kui ahjust mahutisse ülekandmine, paagi suurus, segamine või sektsiooni geomeetria seda ei võimalda, ei muuda ükski testimine keskpunkti õigeks; testimine dokumenteerib rikke ainult põhjalikumalt. Tootja juhistes märgitakse, et superdupleksklasside puhul on sertifitseeritava sektsiooni suuruse praktiline piir seatud täpselt selle piiranguga.
Teine raske piir on temperatuur. Dupleksklassid ei ole ette nähtud pikaajaliseks kasutamiseks vahemikus 300–525 kraadi Celsiuse järgi, kus tekib 475 kraadi Celsiuse järgi rabestumine, ega ka 600–1000 kraadi Celsiuse järgi, kus moodustuvad sigma ja chi. Kuuma tsüklilise töö raskel komponendil palutakse seestpoolt aeglaselt rikki minna.
Lõpuks kaaluge, kas sektsioon peab üldse olema täisdupleks. Plaatkonstruktsioon, õhem survepiir koos välise tugevdusega, 6-protsendiline superausteniitne molübdeen või niklisulam suudavad tagada vajaliku korrosioonivõime, ilma et oleks vaja paksu dupleksristlõiget, et taluda jahtumist, mida see kunagi ei elaks.
Tabel 20. Olukorrad, kus teistsugune marsruut on usaldusväärsem kui raske dupleksosa raskem kontrollimine
|
Olukord |
Miks raske osa on vale vastus |
Tugevam marsruut |
|
Juhtsektsioon ületab tarnija näidatud kustutusvõime |
Keskust ei saa piisavalt kiiresti läbi sademeteakna tõmmata |
Kujundage ümber õhemateks osadeks või kvalifitseerige tarnija sobiva jahutusseadmega |
|
Pidev teenindus vahemikus 300 kuni 525 kraadi Celsiuse järgi |
475 kraadi Celsiuse järgi tekib aja jooksul rabestumine |
Temperatuuri järgi valitud austeniit- või niklipõhine sulam |
|
Korduvad termilised tsüklid sigma vahemikus |
Intermetallilised faasireformid pärast iga kokkupuudet |
Muutke protsessi või materiaalset perekonda |
|
Kõrge murdumiskriitilisusega krüogeenne töö |
Ferriitfaas kaotab väga madalal temperatuuril sitkuse |
Austeniitne roostevaba või niklisulam, millel on kõrge vastupidavus madalal temperatuuril |
|
Korrosioonikaitse vajab PREN-i üle 40, kuid geomeetria on massiivne |
2507 on paksu lõigu jaoks kõige vähem andestav hinne |
Plakeeritud konstruktsioon, 6Mo superausteniit või niklisulam |
|
Väga suur valas vältimatute kuumade punktidega |
Viimati külmutavad piirkonnad jahtuvad oma olemuselt aeglaselt |
Valmistatud sepistatud plaadist ja sepistest, millest igaühel on juhitav osa |
|
Projekt ei saa lubada hävitavat testimist halvimas kohas |
Tuuma kohta ei ole võimalik kaitstavaid tõendeid |
Vähendage sektsiooni suurust, muutke toote vormi või nõustuge dokumenteeritud alusel madalama tollimaksuga |
Praktiline märkus:Raskete sektsioonide ülevaatuse kõige professionaalsem tulemus on mõnikord otsus rasket duplekssektsiooni mitte osta. Nii varane ütlemine on tugevam signaal inseneripädevusest kui täiuslikult dokumenteeritud marginaalse komponendi esitamine.
Kuidas kontrollida kahepoolset rasket sektsiooni kaheksa sammuga?
Kontrollimine on asukohta puudutavate otsuste jada, mitte üks test. Parandage reguleeriv osa ja kupongi positsioonid enne tellimuse esitamist.
- Määratlege reguleeriv osa.Tehke kindlaks maksimaalne paksus, mis reguleerib kuumutamist ja kustutamist, ja kandke see joonisele. Ärge laske õhemal, kergemini töödeldaval piirkonnal selle eest seista.
- Tehke kindlaks aeglaseima jahutusega piirkond.Märkige intermetallilises sademeteaknas koht, mis veedab kõige kauem aega. ASTM A923 nimetab selle piirkonnaks, kus testitakse tavalist kuumtöötlust.
- Parandage proovide asukohad enne tellimust.Näidake märgitud joonisel T/4, T/2 kupongi suunda ja testmaterjali ning viidake sellele joonisele ostutellimuses.
- Täpsustage kuumtöötlemise tõendid.Märkige lahuse lõõmutamisriba, reguleeriva sektsiooni leotusreegel, maksimaalne ülekandeaeg ahjust kustutamiseni ning jahutuskeskkond ja segamine. Küsi graafiku kirjet.
- Eraldage identiteedi testimine vara testimisest.Kasutage käeshoitavat PMI-d kiireks sõeluuringuks ning süsiniku ja lämmastiku laboratoorseks analüüsiks. Kumbki ei asenda mikrostruktuurilist ega mehaanilist testi.
- Korreleerige kiirferriidi meetod.Määrake magnetilise instrumendi aktsepteerimisvahemik, võrdlusmeetod, nagu ASTM E562 punktide loendamine, väljade arv ja korrelatsiooninihe sellel tootel ja paksusel.
- Tellige läbi paksuse testid.Lisage ASTM A923 struktuuri klassifikatsioon, Charpy löök kindlaksmääratud temperatuuril ja sügavusel ning ASTM G48, kui töö seda nõuab, kõik proovid on võetud märgitud aeglaseima jahutusega piirkonnast.
- Muutke tõendid auditeeritavaks.Nõua sertifikaadi tüüp, tunnistajatestid, kalibreerimiskirjed, kupongi asukoha kirjed ja kuumtöötlemise graafikud ühe jälgitava pakendina, mis on seotud kuumuse ja tükinumbriga.
Korduma kippuvad küsimused
Q01. Mis on dupleks roostevabast terasest raske sektsioon?
Vastus:Kahepoolne roostevabast terasest raske sektsioon on piisavalt paks toode, et keskosa ja pind saaksid kogeda oluliselt erinevat kütte- ja jahutuskiirust. Ostupraktikas muutub see probleemiks umbes 25–50 mm laiuste puhul ja valitsevaks probleemiks suurte sepistete, paksude torulehtede, raskeseinaliste liitmike ja valandite puhul.
Q02. Miks võib pinnanäit paksul dupleksplaadil olla eksitav?
Vastus:Kuna pind karastab kõige kiiremini ja keskosa kõige aeglasemalt, võivad need kaks piirkonda samas kuumtöötlustsüklis välja töötada erinevad mikrostruktuurid. Pinnanäit kirjeldab kõige kiiremini jahutavat materjali, mis sisaldab kõige vähem tõenäoliselt intermetallilist faasi.
Q03. Mida ütleb ASTM A923 proovivõtukoha kohta?
Vastus:ASTM A923 ütleb, et teste tuleb rakendada piirkonnas, mis kõige tõenäolisemalt soodustab intermetallide moodustumist, ja et tavalise kuumtöötluse korral on see kõige aeglasemalt jahtuv piirkond. Ta märgib, et tüki iseloomustamiseks võib osutuda vajalikuks proovide võtmine sellest kohast, välja arvatud kiiresti jahutatud materjali puhul.
Q04. Kas keemia- ja tõmbekatsete läbimine tõestab, et dupleksosa ei sisalda sigmafaasi?
Vastus:Ei. ASTM A923 sätestab selgesõnaliselt, et vastavus kohaldatava toote spetsifikatsiooni keemilistele ja mehaanilistele nõuetele ei tähenda tingimata kahjulike intermetalliliste faaside puudumist. See on põhjus, miks standard eksisteerib.
Q05. Kas ferriidi skoobi näit võib olla tegelikust ferriidisisaldusest madalam?
Vastus:Jah. Outokumpu tootja juhiste kohaselt võib lõplikus seisukorras valtsitud toote pinnanäit olla kuni 20 protsenti madalam tegelikust ferriidisisaldusest ja et tulemused varieeruvad olenevalt ristlõikest, mida mõõdetakse.
Q06. Mis on ferriidisisalduse mõõtmise võrdlusmeetod?
Vastus:Metallograafiline punktide loendamine standardile ASTM E562 või kujutise analüüs ASTM E1245 järgi poleeritud ja söövitatud ristlõikel on võrdlusmeetod, kusjuures väljad on jaotatud üle lõigu. Võrdlustehnikatena kasutatakse röntgendifraktsiooni ja EBSD-d, samas kui magnetinstrumendid on kiired tootmismeetodid, mis vajavad tootespetsiifilist kalibreerimisnihet.
Q07. Miks ei saa käeshoitav XRF PMI dupleksklassi täielikult kontrollida?
Vastus:Käeshoitav XRF ei suuda määrata süsinikku, lämmastikku, boori ega hapnikku ning terases tuleb selle signaal vaid paarist ülemisest kuni mõnekümne mikromeetrini. Lämmastik on spetsiifiline austeniiti moodustav lisand dupleksterasele, mistõttu PMI ei saa kontrollida üht faasitasakaalu kontrollivat elementi.
Q08. Kas PMI suudab tuvastada vale kuumtöötluse?
Vastus:Ei. PMI kontrollib elementide keemiat mõõdetud punktis. See ei ütle midagi mikrostruktuuri, kuumtöötlemise tingimuste, tugevuse, sitkuse või faasitasakaalu kohta, mis nõuavad metallograafiat, mehaanilist testimist või korrosioonikatsetust.
Q09. Kas kõvaduse test tuvastab sigma faasi?
Vastus:Mitte usaldusväärselt. Väikesed metallidevahelised fraktsioonid võivad põhjustada tugevat löögitugevuse ja täppide tekitamise vastupidavuse langust, samas kui kõvadus muutub väga vähe ja pinnasõlg ei jõua südamikuni, kuhu faas koondub. Kõvadus on vastavuse ülemmäär, mitte mikrostruktuuri test.
K10. Kas ultraheli testimine võib leida intermetallilisi sademeid?
Vastus:Ei. Ultraheli testimine ja radiograafia tuvastavad katkestusi, nagu praod, tühimikud, laminaadid ja kandmised. Terade piiridel olevad peened metallidevahelised sademed ei tekita normaalse tööstusliku tundlikkuse korral diskreetset reflektorit ega kasutatavat tiheduse kontrasti.
K11. Kust võtta raske duplekssepisega tõmbe- ja löögiproove?
Vastus:Kindlaksmääratud sügavusel pinna all, tavaliselt neljandiku paksuselt või keskelt keskosa ja pinna vahel, katsematerjalil, mis jagab sepise suurust, keemiat, sepistamissuhet ja kuumtöötlustsüklit. Väike kupong, mis kustub kiiremini kui sepiskeha, võib anda valesöödu.
Q12. Miks on paksu plaadi keskpunkt rohkem ohus kui pind?
Vastus:Keskus saavutab viimasena lahuse anniilimistemperatuuri, jahtub kõige aeglasemalt läbi 600–1000 kraadi Celsiuse sademeakna ja võib säilitada keskjoone tahkestumisest eraldatuse. Kõik kolm mõju suruvad seda metallidevahelise moodustumise suunas ja vähendavad kohalikku korrosioonikindlust.
Q13. Kumb klass on tundlikum aeglase südamiku jahutuse suhtes, kas 2205 või 2507?
Vastus:2507 on tundlikum. Selle kõrgem kroomi-, molübdeeni- ja lämmastikusisaldus annab suurema tugevuse ja PREN-i, kuid nihutab sademete kõverat lühematele aegadele, nii et sama sektsiooni suurus, mis on mugav 2205 jaoks, võib olla 2507 jaoks marginaalne.
Q14. Milline temperatuurivahemik on roostevaba dupleksterase jaoks kõige ohtlikum?
Vastus:ASTM A923 identifitseerib ligikaudu 320 kuni 955 kraadi Celsiuse järgi vahemikuna, milles võivad intermetallilised ühendid moodustuda, samas kui sigma ja chi sademed on tavaliselt koondunud 600 kuni 1000 kraadi Celsiuse järgi ning kiireim kineetika on 700 kuni 900 kraadi Celsiuse järgi. Pikaajaline kokkupuude 300–525 kraadi Celsiuse järgi põhjustab 475 kraadi Celsiuse järgi hapruse.
K15. Miks on pinget leevendav kuumtöötlus dupleksterase puhul probleem?
Vastus:Kuna tavaline pingeleevenduse temperatuurivahemik asub intermetallilise sademeakna sees. Stressi leevendamiseks mõeldud tsükkel võib selle asemel esile kutsuda sigma või chi faasi, nii et mis tahes termiline operatsioon pärast viimast lõõmutamist nõuab tavaliselt täielikku uuesti lahustamist, lõõmutamist ja uuesti kustutamist.
K16. Miks on ahjust kustutamiseni kuluv aeg oluline?
Vastus:Vaikse õhu aeg ahju ja vee vahel on kontrollimatult aeglane jahtumine läbi sademeakna. Tootja juhised dupleksklasside jaoks on hoida see viivitus võimalikult lühike, et kahjulik faas ei saaks tekkida enne summutamist.
K17. Kas punktkorrosioonikatse võib anda vale tulemuse?
Vastus:Jah, kui kupong on nahast lõigatud. ASTM G48 meetod A on tundlik intermetalliliste kahjustuste indikaator, kuid ainult tegelikult testitud metalli mahu jaoks, seega peab kupong pärinema märgitud aeglaseima jahutusega piirkonnast.
Q18. Mida EN 10204 tüüp 3.1 või 3.2 sertifikaat tegelikult tõendab?
Vastus:See tõendab, et kokkulepitud ülevaatuse ulatus viidi läbi ja seda tehti kindlaksmääratud määral. See ei laienda seda ulatust: kui tellimuses on nimetatud ainult pinnakatsed, näitab 3.2 sertifikaat sama ainult pinnaga pimeala.
K19. Mis on minimaalne lisatõend kahepoolse raske sektsiooni tellimiseks?
Vastus:Märgistatud kupongi asukoha joonis, ferriit punktide kaupa ristlõikel, ASTM A923 testimine kõige aeglasemas jahutuspiirkonnas, Charpy löök kindlaksmääratud sügavusel ja temperatuuril ning kuumtöötluse diagrammi rekord. Lisage ASTM G48, kui korrosioonikohustus seda nõuab.
Q20. Kas õhuke dupleksosa võib tekitada raske sektsiooni probleemi?
Vastus:Jah. Paranduskeevitus, leeklõigatud serv, kuum sirgendamine või kohalik pingevabastuse tsükkel loob piirkonna, millel on oma termiline ajalugu. Naabruses asuvate mõjutamata metallide pinnanäidud on normaalsed, samas kui mõjutatud tsoon sisaldab sadet.
Q21. Kas ostja peaks ferriitskoobi näitu üldse usaldama?
Vastus:Jah, kui kiire sõelumis- ja protsessijuhtimistööriist, millel on määratletud kalibreerimine, pinna ettevalmistamine, mõõtmiskoht ja toote marsruudi nihe. See ei tohiks olla raske sektsiooni ainus vabastamiskriteerium ja sellele tuleks viidata võrdlusmeetodile.
Q22. Millal tuleks rasket duplekssektsiooni üldse vältida?
Vastus:Kui sektsioon ületab tarnija näidatud jahutusvõimet, kui hooldus jääb rabedustemperatuuri vahemikku või kui korrosioonikohustust saab täita kattekihi, õhema konstruktsiooni, 6Mo superausteniitse klassi või niklisulamiga. Parem kontroll ei suuda parandada summutamist, mida geomeetria ei toeta.


